 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
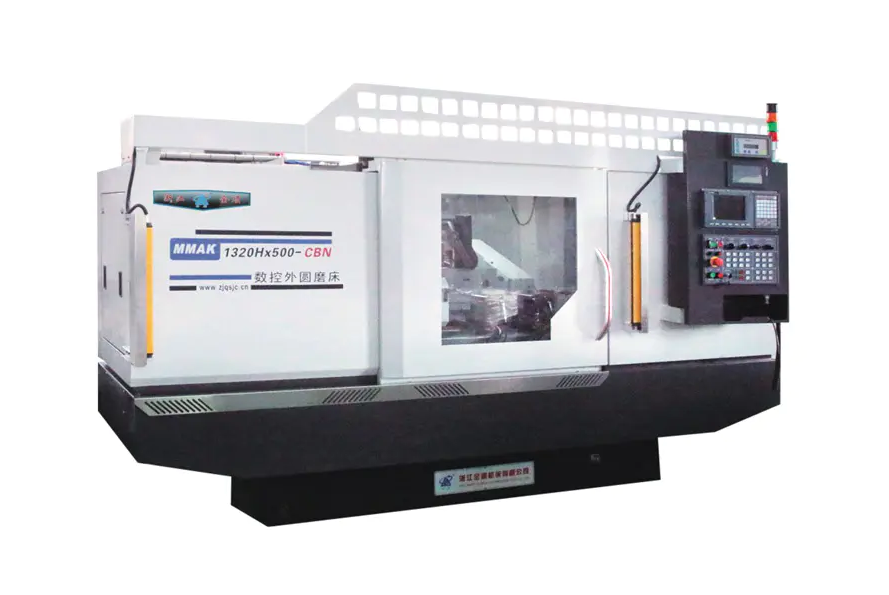
Bij het beoordelen van een CNC-cilindrische slijpmachine , de meest kritische functies om prioriteit aan te geven zijn sub-micron positioneringsnauwkeurigheid, statische en dynamische machinestijfheid en een geavanceerd CNC-besturingssysteem in staat om complexe interpolatie te beheren. Een krachtige machine moet een oppervlakteafwerking (Ra) leveren van slechts 0,1 μm tot 0,4 μm consistent met behoud van nauwe maattoleranties, vaak daarbinnen ±0,001 mm . Naast de basisspecificaties definieert de integratie van feedbackschalen met hoge resolutie, thermisch stabiel gieten en intuïtieve conversatieprogrammering het verschil tussen een standaardslijpmachine en een uiterst nauwkeurig productiemiddel.
Structurele integriteit en thermische stabiliteit
De basis van elke precisieslijpbewerking is het machinebed. Zonder een stabiele basis zijn alle elektronische compensaties slechts ‘pleisters’ voor mechanische gebreken.
Dempingskarakteristieken van de basis
Modern CNC-cilindrische slijpmachines vaak gebruiken Granitan® (polymeerbeton) of hoogwaardig Meehaniet gietijzer . Polymeerbeton biedt tot 10 keer betere trillingsdemping dan traditioneel grijs gietijzer, wat essentieel is voor het bereiken van spiegelafwerkingen en het verlengen van de levensduur van de wielen. Trillingen tijdens het slijpproces leiden tot klappersporen, de belangrijkste oorzaak van afgekeurde onderdelen in uiterst nauwkeurige industrieën zoals de lucht- en ruimtevaart- en medische productie.
Thermische verplaatsingsregeling
Slijpen genereert aanzienlijke hitte. Een belangrijk kenmerk om naar te zoeken is een symmetrisch ontwerp van het machinebed en de vaste kop. Dit zorgt ervoor dat eventuele thermische uitzetting gelijkmatig plaatsvindt, waardoor de impact op de uitlijning van de middellijn wordt geminimaliseerd. Zoek bovendien naar machines die deze functie hebben gekoelde koelsystemen die door de spilbehuizing en het bed circuleren om binnenin een constante bedrijfstemperatuur te handhaven ±0,5°C van de omgeving.
Zeer nauwkeurige spindelsystemen
De wielkopspindel is het hart van de slijpmachine. De rotatienauwkeurigheid bepaalt rechtstreeks de ronding en oppervlaktekwaliteit van het werkstuk.
Hydrostatische versus rollagers
U moet kiezen tussen hydrostatische lagers en zeer nauwkeurige wentellagers. Hydrostatische spindels laat de as op een dunne oliefilm drijven, wat resulteert in nul metaal-op-metaal contact en bijna oneindig leven. Ze bieden een uitzonderlijke rondloopnauwkeurigheid (vaak minder dan 0,0001 mm ). Omgekeerd hebben keramische kogellagers met hoge precisie de voorkeur voor toepassingen met hoge snelheden waarbij stijfheid en onderhoudsgemak prioriteit hebben.
Veelzijdigheid van de werkkop
Een belangrijk kenmerk voor universeel CNC-cilindrische slijpmachines is a draaibare werkkop (B-as) . Zoek naar werkkoppen die worden aangedreven door motoren met directe aandrijving . Directe aandrijving elimineert speling van tandwielen of riemen, waardoor C-asinterpolatie met hoge resolutie mogelijk is. Dit is van cruciaal belang voor "niet-rond" slijpen (bijvoorbeeld nokken, stempels of excentrische assen).
| Functie | Hydrostatische lagers | Precisie wentellagers |
|---|---|---|
| Uitloopnauwkeurigheid | < 0,1 µm | 0,5 - 1,0 µm |
| Trillingsdemping | Uitstekend | Matig |
| Onderhoud | Laag (geen slijtage) | Vervanging nodig |
CNC-besturings- en programmeersoftware
De intelligentie van de machine zit in het besturingssysteem. Een slijpmachine is slechts zo capabel als de software die hem aandrijft.
Conversatie-interface
Geavanceerde CNC-slijpmachines conversationele programmeerinterfaces . Hierdoor kunnen operators de afmetingen van onderdelen, het materiaaltype en de gewenste afwerking rechtstreeks in een GUI invoeren zonder dat ze handmatige G-code hoeven te schrijven. Dit verkort de insteltijden met wel 50% voor complexe onderdelen. Zoek naar software met ingebouwde bewaking van botsingen om de dure spil en het werkstuk tijdens de eerste run te beschermen.
Lineaire motortechnologie
Voor hoogdynamische toepassingen lineaire motoren op de X- en Z-as zijn superieur aan traditionele kogelomloopspindels. Lineaire motoren zorgen voor hogere acceleratiesnelheden en elimineren mechanische speling. In combinatie met glazen weegschalen met hoge resolutie (bijv. Resolutie van 0,05 μm ), kan de machine een positioneringsherhaalbaarheid bereiken die kogelomloopspindels niet kunnen evenaren tijdens langdurig gebruik.
Geautomatiseerd aankleden en meten tijdens het proces
Om consistente massaproductie te bereiken, moet de CNC-cilindrische slijpmachine wielslijtage en onderdeelafwijkingen automatisch kunnen compenseren.
- EENutomatische wieldressing: De CNC moet de dressingcyclus controleren, met behulp van diamantschijven of enkelpuntsdressers. Geavanceerde systemen omvatten Sensoren voor akoestische emissie (AE). die de "eerste aanraking" tussen de dresser en het wiel detecteren, waardoor de hoeveelheid verwijderd schuurmiddel wordt geminimaliseerd en de levensduur van het wiel wordt verlengd.
- Meten tijdens het proces: Met een meetsonde of "jump-on" meter kan de CNC het onderdeel meten terwijl het wordt gemalen . Het systeem past automatisch de uiteindelijke maaltoevoer aan op basis van realtime gegevens om thermische drift of doorbuiging van de wielen te compenseren, zodat elk onderdeel in een batch identiek is.
- Controle tussen gaten: Deze functie maakt gebruik van AE-sensoren om te detecteren wanneer de schijf op het punt staat het werkstuk te raken, waardoor de machine onmiddellijk kan overschakelen van snelle benadering naar fijne voeding, waardoor "luchtslijpen" wordt geëlimineerd en de cyclustijden worden verkort 10% tot 20% .
Configuraties met meerdere wielen en universele mogelijkheden
Flexibiliteit is een belangrijke trend in de zorg CNC rondslijpen , vooral voor werkplaatsen die met uiteenlopende onderdeelgeometrieën werken.
Torentje wielkoppen
Zoek naar machines die zijn uitgerust met een automatisch zwenkbare stuurkop (Turret) . Deze torentjes kunnen meerdere wielen bevatten, bijvoorbeeld één voor uitwendig slijpen, één voor inwendig slijpen en een derde voor vlakslijpen. Een CNC-gestuurd B-as torentje kan met hoge herhaalbaarheid naar de gewenste positie draaien (bijv. ±1 boogseconde ), waardoor een onderdeel in a volledig kan worden afgewerkt enkele opstelling . Dit elimineert de fouten die optreden bij het opnieuw opspannen van een onderdeel.
Interne slijpopzetstukken
Zelfs als uw primaire focus ligt op OD-slijpen (buitendiameter), met een naar beneden zwenkbaar of op een turret gemonteerd apparaat Interne slijpspindel (ID). is een aanzienlijk voordeel. Zorg ervoor dat de CNC de overgang tussen OD- en ID-cycli naadloos kan verwerken, inclusief de verschillende snelheden en dressingvereisten voor de kleinere ID-wielen.
Milieu- en veiligheidsvoorzieningen
Bij het slijpen op hoge snelheid ontstaan fijne nevel en potentiële gevaren die door het ontwerp van de machine onder controle moeten worden gehouden.
- Volledige behuizing: Een hoogwaardige CNC-slijpmachine moet volledig gesloten zijn om koelmiddelspray en slijpstof tegen te houden. Dit is niet alleen voor netheid; het is essentieel voor de geïntegreerde mistafzuigsystemen effectief te werken.
- Brandblussystemen: Als u op olie gebaseerde koelvloeistoffen gebruikt voor uiterst nauwkeurige afwerkingen, is een geïntegreerd CO2- of droogchemisch brandblussysteem is een verplichte veiligheidsvoorziening.
- Ergonomisch laden: Bij handmatig of semi-automatisch laden moeten de tafelhoogte en de deurafstand een gemakkelijke toegang mogelijk maken. Voor volledig geautomatiseerde productie zou de machine dat moeten zijn "robotklaar" met gestandaardiseerde interfaces (bijvoorbeeld Profibus of Ethernet) en automatische deuren.
Laatste checklist voor selectie
Wanneer u uw keuze definitief maakt, controleer dan of de volgende specificaties overeenkomen met uw meest veeleisende onderdeelvereisten:
- Maximale afstand tussen centra: Zorg voor een buffer van 20% over uw langste deel.
- Draai over tafel: Controleer of het onderdeel met de grootste diameter plus de ruimte voor de meter comfortabel past.
- Wieldiameter: Grotere wielen (bijvoorbeeld 500 mm) gaan langer mee en behouden de oppervlaktesnelheid beter dan kleinere wielen.
- CNC-resolutie: Zoek naar 0,0001 mm verhogingsmogelijkheden in de besturingssoftware.
- Losse kop ontwerp: A fijn verstelbare losse kop (voor tapercorrectie) is van vitaal belang voor de nauwkeurigheid van lange schachten.


