 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
Bij het vergelijken van NC (Numerical Control) en CNC (Computer Numerical Control) slijpsystemen, CNC-cilindrische slijpmachines vertegenwoordigen een beslissende sprong in precisie, herhaalbaarheid en productie-efficiëntie . Voor fabrikanten die nauwe toleranties vereisen (vaak binnen ±0,001 mm) en consistente output over grote volumes, zijn CNC-cilindrische slijpmachines niet alleen maar een upgrade; zij vormen de operationele ruggengraat die de kloof overbrugt tussen oudere NC-systemen en volledig geautomatiseerde moderne productie.
Door te begrijpen wat deze twee technologieën scheidt – en waarom CNC-cilindrische slijpmachines zo’n cruciale rol spelen – kunnen ingenieurs en inkoopteams weloverwogen beslissingen nemen over investeringen in apparatuur en procesontwerp.
NC versus CNC: wat er feitelijk verschilt onder de motorkap
NC-systemen werken met voorgeperforeerde tape of vaste opeenvolgende instructies. Zodra een programma is geladen, voert de machine het uit zonder feedback of zelfcorrectie. CNC-systemen gebruiken daarentegen een op een microprocessor gebaseerde controller die voortdurend programma's digitaal leest, aanpast en opslaat. Dit architecturale verschil heeft diepgaande praktische gevolgen.
| Functie | NC-systeem | CNC-systeem |
|---|---|---|
| Programma opslag | Ponsband / vaste volgorde | Digitaal geheugen (onbeperkt programma's) |
| Realtime feedback | Geen | Continue sensorfeedbacklus |
| Parameteraanpassing | Handmatige herprogrammering vereist | Bewerkingen op het scherm in enkele seconden |
| Asbesturing | Typisch 2-assig | 2 tot 5 assen tegelijk |
| Herhaalbaarheid | ±0,01 mm typisch | ±0,001 mm of beter |
| Afhankelijkheid van de operator | Hoog | Laag tot matig |
Specifiek bij rondslijpen vertalen deze verschillen zich rechtstreeks in de kwaliteit van de oppervlakteafwerking, maatnauwkeurigheid en omsteltijd – drie maatstaven die de winstgevendheid bij precisieproductie definiëren.
Waarom CNC-cilindrische slijpmachines Bezet de kritische middenweg
CNC-cilindrische slijpmachines bevinden zich op het kruispunt van uiterst nauwkeurig handwerk en volledig geautomatiseerde productielijnen. Ze zijn geavanceerd genoeg om complexe geometrieën aan te kunnen (conisch slijpen, assen met meerdere diameters, draadvormen) en toch flexibel genoeg om binnen enkele minuten in plaats van uren opnieuw te worden geprogrammeerd voor een nieuw werkstuk.
Deze flexibiliteit is de bepalende waarde. Denk aan een werkplaats die schachten voor de lucht- en ruimtevaart produceert in batches van 50 tot 200 eenheden. Een NC-slijpmachine zou voor elk nieuw onderdeelnummer een fysieke herconfiguratie en mogelijk een ervaren installatietechnicus vereisen. Een CNC-cilindrische slijpmachine haalt het opgeslagen programma op, voert een automatische wielaankleedcyclus uit en begint met de productie. waardoor de insteltijd wordt teruggebracht van 2 tot 4 uur tot minder dan 30 minuten in veel toepassingen in de echte wereld.
Belangrijke procesmogelijkheden die NC niet kan evenaren
- Meten tijdens het proces: Door actieve metingen tijdens het slijpen kan de controller automatisch wielslijtage compenseren, waardoor de diameter binnen de tolerantie blijft zonder tussenkomst van de operator.
- Automatische wieldressing: CNC-controllers voeren afwerkroutines uit met geprogrammeerde intervallen, waardoor een consistente wielgeometrie en oppervlakteafwerking gedurende de hele productierun worden gegarandeerd.
- Meerstaps maalcycli: Ruwe, semi-nabewerkings- en nabewerkingsgangen met verschillende voedingen kunnen worden geprogrammeerd als een enkele automatische cyclus, waardoor zowel de materiaalafname als de uiteindelijke oppervlaktekwaliteit worden geoptimaliseerd.
- Complex contourslijpen: Gelijktijdige interpolatie van de X- en Z-as maakt de productie van gebogen of geprofileerde oppervlakken mogelijk die geometrisch onmogelijk zijn op een standaard NC-machine.
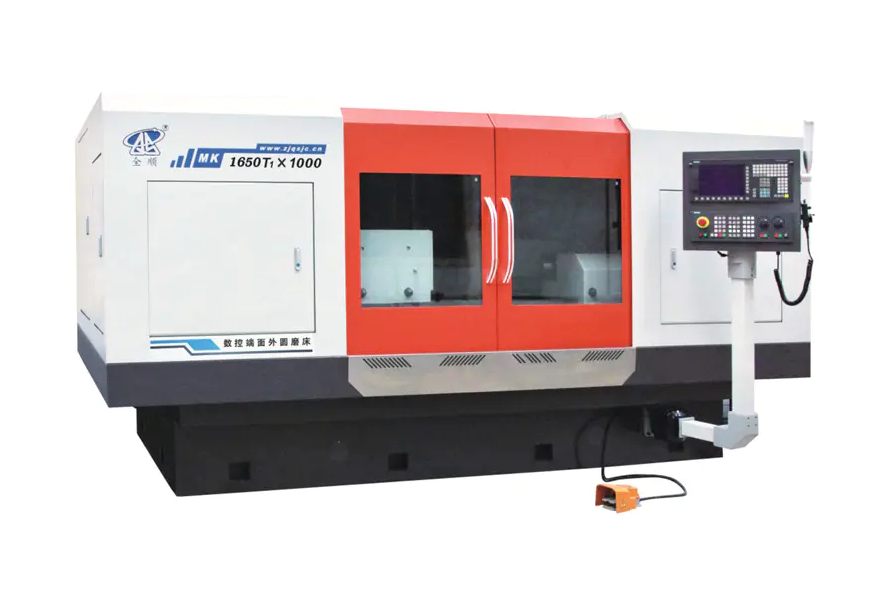
Precisiebenchmarks: wat CNC-cilindrisch slijpen Eigenlijk bereikt
Precisie is geen abstracte claim; het is meetbaar, en de cijfers zijn van belang bij het specificeren van componenten voor lagers, hydraulische cilinders, versnellingsbakken of turbine-assen.
- Dimensionale tolerantie: CNC-cilindrische slijpmachines van productiekwaliteit bereiken routinematig diametertoleranties van IT5 (ongeveer ±0,001 mm op een as van 50 mm), terwijl hoogwaardige systemen IT4 of IT3 bereiken in gecontroleerde omgevingen.
- Oppervlakteafwerking: Ra-waarden van 0,2–0,4 µm zijn standaard bij naslijpen; met fijnkorrelige wielen en gecontroleerde parameters is Ra onder 0,1 µm haalbaar.
- Rondheid: CNC-systemen met hydrostatische werkkopspindels kunnen rondheidsfouten van minder dan 0,2 µm bereiken – cruciaal voor het slijpen van lagerringen.
- Cilindriiteit: Over een werkstuklengte van 500 mm zijn cilindriciteitsafwijkingen van 1–3 µm haalbaar met de juiste machinekalibratie en thermische compensatie.
Ter vergelijking: NC-cilindrische slijpmachines leveren doorgaans toleranties in het IT7-IT6-bereik, wat voldoende is voor algemene mechanische componenten, maar onvoldoende voor precisielagers, brandstofinjectiecomponenten of assen van medische apparatuur.
Industrieën Waar CNC-cilindrische slijpmachines Zijn niet onderhandelbaar
Verschillende sectoren zijn afhankelijk van CNC-rondslijpen als proceskritische stap en niet als gemak:
Componenten van aandrijflijn voor auto's
Nokkenassen, krukassen, transmissieassen en ABS-sensorringen moeten worden geslepen tot IT5 of beter, met een oppervlakteafwerking van minder dan 0,4 µm Ra. Grote leveranciers in de automobielsector gebruiken doorgaans CNC-cilindrische slijpmachines in geautomatiseerde cellen, waardoor cyclustijden van minder dan 90 seconden per onderdeel worden bereikt voor assen met een gemiddelde diameter.
Lucht- en ruimtevaart en defensie
Actuators van landingsgestellen, wortelvormen van turbineschoepen en hydraulische klepspoelen vereisen zowel extreme precisie als volledige procestraceerbaarheid. CNC-systemen bieden de digitale audittrail – waarbij de werkelijke voedingssnelheden, afwerkintervallen en meetgegevens tijdens het proces worden vastgelegd – die de kwaliteitsnormen in de lucht- en ruimtevaart vereisen.
Lagerproductie
Het binnen- en buitenringslijpen voor precisielagers (kwaliteiten ABEC 5, 7 en 9) vertegenwoordigt misschien wel de meest veeleisende toepassing voor rondslijpen. ABEC 7-lagers vereisen rondheid binnen 2,5 µm en diametertoleranties van ±2,5 µm – alleen haalbaar met CNC-systemen die zijn uitgerust met actieve metingen en trillingsgedempte machinebases.
Productie van medische apparatuur
Schachten van chirurgische instrumenten, orthopedische implantaatstelen en componenten van tandheelkundige handstukken worden geslepen uit titaniumlegeringen en roestvrij staal tot toleranties van ±0,005 mm of nauwer. De biocompatibiliteitseisen vereisen bovendien braamvrije, krasvrije oppervlakken; resultaten die volledig afhankelijk zijn van nauwkeurige, herhaalbare CNC-slijpparameters.
CNC-cilindrische slijpmachine Configuraties: Machinetype afstemmen op toepassing
Niet alle CNC-cilindrische slijpmachines dienen hetzelfde doel. De belangrijkste configuraties zijn elk gericht op specifieke werkstukgeometrieën en productiescenario's:
| Machinetype | Werkstuktype | Typische toepassing |
|---|---|---|
| Universele OD/ID-slijper | Externe en interne diameters | Jobshops, prototype, gemengde productie |
| Centerloze CNC-slijpmachine | Staven, pinnen, rollen (geen centreerpunten nodig) | Hoog-volume pin and roller production |
| CNC-nokkenas-/krukasslijpmachine | Meerlobbige of excentrische assen | Motoronderdelen voor auto's |
| CNC-draadslijpmachine | Schachten met schroefdraad, spindels | Precisie-spindels, kogelomloopspindels |
| CNC-duikslijpmachine | Korte kenmerken met een specifieke diameter | Lagerzittingen, ajourslijpen |
Als u de verkeerde configuratie kiest, bijvoorbeeld door een universele buitendiameter-slijpmachine te gebruiken voor nokkenastoepassingen met grote volumes, resulteert dit in cyclustijden die twee tot drie keer langer zijn dan die van een speciale CNC-nokkenasslijpmachine met C-asinterpolatie.
Kritieke operationele factoren die de CNC-slijpresultaten bepalen
Het bezitten van een CNC-rondslijpmachine garandeert niet automatisch precisie. Er moeten verschillende operationele variabelen worden beheerd om de volledige capaciteit van de machine te benutten:
Thermische stabiliteit
Bij het slijpen ontstaat hitte die ervoor zorgt dat zowel het werkstuk als het machineframe uitzetten. Een temperatuurverandering van slechts 1°C in een stalen as van 300 mm lang veroorzaakt een maatverandering van ongeveer 3,5 µm. CNC-slijpmachines die voor submicronwerk worden gebruikt, vereisen temperatuurgecontroleerde koelvloeistof, opwarmprotocollen van de machine van 30-60 minuten en klimaatgecontroleerde slijpkamers die op 20 °C ±0,5 °C worden gehouden.
Wielselectie en dressing
De specificaties van het schuurmiddel (korreltype, korrelgrootte, hardheid van de binding en structuur) moeten overeenkomen met het materiaal van het werkstuk, de vereiste afwerking en de afnamesnelheid. Een slecht op elkaar afgestemd wiel op een CNC-machine levert dezelfde slechte resultaten op als op een NC-machine. De wielafwerkingsparameters (spoed, diepte, overlapverhouding) die in de CNC-cyclus zijn geprogrammeerd, zijn net zo belangrijk als de slijpparameters zelf.
Werkstukbevestiging en uitlijning
Tussen-center slijpen vereist goed geslepen en uitgelijnde dode punten. Een slingering van slechts 5 µm in het midden kan zich direct vertalen in een rondheidsfout in het voltooide onderdeel. Stabiele steunen voor lange werkstukken moeten correct worden gepositioneerd en afgesteld, omdat de CNC-besturing mechanische verkeerde uitlijning in de werkstukopspanning niet kan compenseren.
Integratie van metingen tijdens het proces
Moderne CNC-cilindrische slijpmachines uitgerust met lucht- of contactmeters meten tijdens het slijpen de diameter van het werkstuk. De meter stuurt realtime gegevens naar de controller, die de invoer automatisch aanpast om wielslijtage te compenseren. Zonder deze feedbacklus moeten operators handmatige metingen en offsets uitvoeren, waardoor de menselijke variabiliteit opnieuw wordt geïntroduceerd die CNC-systemen moeten elimineren.
Wanneer NC-slijpen nog steeds zinvol is
Ondanks de duidelijke voordelen van CNC-systemen behoudt NC-rondslijpen legitieme toepassingen in specifieke contexten:
- Eenvoudige, toegewijde productie: De productie van één component en grote volumes van een geometrisch eenvoudig onderdeel (bijvoorbeeld een gewone cilindrische pen met IT7-tolerantie) rechtvaardigt mogelijk niet de hogere kosten en complexiteit van CNC-apparatuur.
- Low-budget onderhoudswinkels: Faciliteiten die incidenteel intern reconditioneren van versleten assen uitvoeren, waarbij toleranties van ±0,01–0,02 mm acceptabel zijn, kunnen NC-slijpmachines effectief bedienen.
- Regio's met beperkte CNC-expertise: In sommige productieomgevingen wordt de voorkeur gegeven aan NC-machines omdat ze afhankelijk zijn van mechanische vaardigheden in plaats van kennis van programmeren, hoewel dit steeds zeldzamer wordt omdat training van CNC-operatoren algemeen toegankelijk is geworden.
Voor elke toepassing die toleranties vereist die kleiner zijn dan IT6, complexe geometrieën, varianten van meerdere onderdelen of gedocumenteerde traceerbaarheid van processen, is NC-slijpen functioneel ontoereikend – geen kostenbesparend alternatief.
Integratie met moderne productie-ecosystemen
CNC-cilindrische slijpmachines functioneren steeds vaker niet als zelfstandige machines, maar als netwerkknooppunten in digitale productieomgevingen. Dit integratievermogen ontbreekt bij NC-systemen en vertegenwoordigt een andere dimensie van de technologische kloof:
- DNC-connectiviteit (Direct Numerical Control): Programma's worden verzonden van een centrale server naar de machinecontroller, waardoor het handmatig laden van programma's wordt geëlimineerd en het risico op het gebruik van verouderde onderdeelprogramma's wordt verminderd.
- SPC-gegevensexport: Meetmetingen tijdens het proces worden vastgelegd en geëxporteerd naar statistische procesbesturingssoftware, waardoor realtime Cpk-monitoring en vroege detectie van procesdrift mogelijk worden, voordat onderdelen die buiten de tolerantie vallen worden geproduceerd.
- Robotintegratie: CNC-slijpmachines met gestandaardiseerde communicatie-interfaces (OPC-UA, MTConnect) kunnen worden geïntegreerd in geautomatiseerde laad-/loscellen, waardoor slijpwerkzaamheden buiten de ploegendienst mogelijk zijn.
- Voorspellend onderhoud: Trillingssensoren en spilbelastingmonitoring voeren gegevens door naar analyseplatforms die problemen met wielbeglazing, lagerslijtage of koelvloeistofsysteem voorspellen voordat ze schroot of machineschade veroorzaken.
Een volledig geïntegreerde CNC-rondslijpcel kan het afvalpercentage met 60-80% verminderen in vergelijking met operatorafhankelijke NC-processen , gebaseerd op gedocumenteerde casestudy's in omgevingen van leveranciers in de automobielsector waar de Cpk-waarden verbeterden van minder dan 1,0 naar meer dan 1,67 na de overstap naar CNC met actieve metingen.
Het selecteren van een CNC-cilindrische slijpmachine : Praktische specificatiechecklist
Bij het evalueren van CNC-cilindrische slijpmachines voor een specifieke toepassing moeten de volgende specificatieparameters worden geverifieerd aan de hand van de productievereisten:
- Slijplengte en zwenkdiameter: Zorg ervoor dat de capaciteit van de machine de maximale werkstukafmetingen met marge dekt.
- Nauwkeurigheid van werkkop en losse kopspindel: Uitloopspecificaties opvragen; precisietoepassingen vereisen een spindelslingering van minder dan 1 µm.
- Aantal CNC-assen: Twee-assig (X, Z) dekt het meeste cilindrische werk; voeg C-as toe voor niet-ronde vormen, B-as voor draaibaar slijpopzetstuk.
- Configuratie wielkop: Enkele, dubbele of meerwielige koppen beïnvloeden de flexibiliteit; dubbele koppen maken gelijktijdig OD- en ID-slijpen mogelijk.
- Meetsysteem: Luchtmeting tijdens het proces heeft vanwege de nauwkeurigheid de voorkeur; meting na het proces met automatische offsetfeedback is het minimum voor onbemande werking.
- Controllerplatform: Controleer de beschikbaarheid van toepassingsspecifieke slijpcycli (oscillatie, duik, traverse) en compatibiliteit met fabrieks-DNC-systemen.
- Koelvloeistofsysteemfiltratie: Bij fijnkorrelig slijpen voor Ra onder 0,2 µm is koelvloeistof nodig die is gefilterd tot 10 µm of fijner om krassen op het oppervlak door schurende deeltjes te voorkomen.


