 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
Om een CNC-rondslijpmachine te gebruiken, moet u eerst het werkstuk vastklemmen en het gereedschap instellen. Voer vervolgens het bewerkingsprogramma (G-code) in of roep het op in het CNC-systeem. Via het bedieningspaneel stelt u het slijpschijftoerental, de voedingssnelheid en het koelsysteem in/uit. Start ten slotte de automatische cyclusmodus voor nauwkeurig slijpen. De kernactiviteit is het zorgen voor een nauwkeurige afstemming tussen de as van het werkstuk en het bewegingstraject van de slijpschijf om maattoleranties op micronniveau en eisen aan de oppervlakteruwheid te bereiken.
Inzicht in de kerncomponenten van een CNC-cilindrische slijpmachine
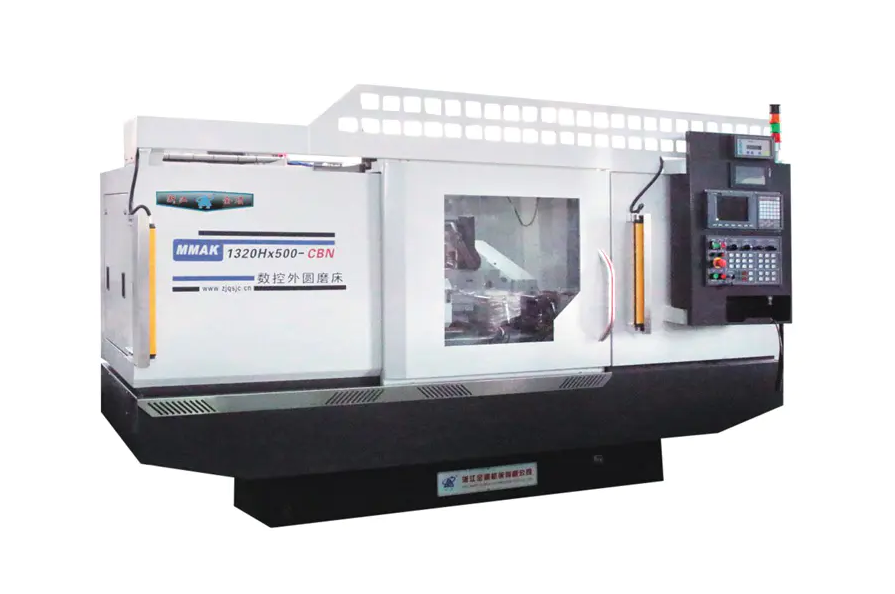
Voordat u zich verdiept in het operationele proces, is het essentieel om de basisstructuur van precisieslijpapparatuur te begrijpen. EEN CNC rondslijpmachine bestaat hoofdzakelijk uit een bed, een kop (die de rotatie van het werkstuk aanstuurt), een losse kop, een slijpschijfkop (monteert de slijpschijf) en het cruciale CNC-numerieke controlesysteem.
CNC-systeem: Verantwoordelijk voor het regelen van de koppeling tussen de X-as (toevoer van de slijpschijf) en de Z-as (langsbeweging van de tafel).
Servoaandrijving: Zorgt voor de stabiliteit van de voernauwkeurigheid, waardoor het effect van extern rondslijpen rechtstreeks wordt beïnvloed.
Gedetailleerde bedieningsprocedures voor een CNC-cilindrische slijpmachine
1. Inschakelen en Origin Return
Na het inschakelen moet een "zero return"-operatie worden uitgevoerd. Dit is om de CNC-slijpmachine in staat te stellen zijn mechanische coördinatensysteem vast te stellen, waardoor de absolute nauwkeurigheid van de daaropvolgende bewerkingspaden wordt gegarandeerd.
2. Werkstukklemmen en uitlijnen
Afhankelijk van de vorm van het werkstuk kunt u middengatondersteuning of spanklemming kiezen. Gebruik een meetklok om de radiale slingering van het werkstuk te controleren om de gladheid van de rotatie-as te garanderen.
3. Programmering en invoer
Importeer het bewerkingsprogramma via handmatige gegevensinvoer (MDI) of USB-stick. Het programma moet het volgende omvatten:
- Slijpschijf lineaire snelheidsinstellingen
- Gesegmenteerde voedingsparameters voor grof slijpen, fijn slijpen en vonkvrij slijpen
- Compensatiegegevens voor het africhten van de slijpschijf
4. Gereedschapsinstelling en werkstukcoördinaten instellen
Bepaal de referentiepositie van de slijpschijf en het werkstukoppervlak met behulp van een gereedschapinzetter of de "vonktest"-methode. Deze stap bepaalt de initiële nauwkeurigheid van de CNC-bewerking.
5. Automatische bewerking en koeling
Start het koelmiddelmondstuk (lijn het uit met het slijppunt) en klik op "Cycle Start". Operators moeten het maalproces monitoren door middel van geluids- en vonkmonitoring.
Kernelementen voor het verbeteren van de bewerkingskwaliteit in CNC-cilindrische slijpmachines
Bij het bedienen is het simpelweg vertrouwen op automatiseringsprogramma's niet voldoende CNC rondslijpmachines . Om sub-micron precisiebewerkingen te bereiken, is diepgaande optimalisatie nodig in drie dimensies: wielconditie, thermische vervormingscontrole en positioneringsreferentie.
1. Precisieafwerking en onderhoud van de kenmerken van de slijpschijf
De microstructuur van de slijpschijf bepaalt direct de oppervlakteafwerking van uitwendig rondslijpen. Hoewel het CNC-systeem de voeding kan regelen, kan het niet automatisch de botheidstoestand van de slijpschijf veranderen.
Technische details: De scherpte van de diamantdresser moet behouden blijven. De longitudinale voedingssnelheid tijdens het afwerken moet flexibel worden aangepast aan de eisen van het voorbewerken en afwerken. Voor het voorbewerken kan een grotere voedingssnelheid worden gebruikt om de snij-efficiëntie te verbeteren, terwijl voor het nabewerken een zeer kleine voedingssnelheid nodig is om micro-slijpranden op het oppervlak van de slijpschijf te veroorzaken.
Waarde: Regelmatig en wetenschappelijk verband voorkomt effectief oppervlakkige klappersporen (golflijnen) en vermindert het risico op slijpbrandwonden aanzienlijk.
2. Dynamische thermische stabiliteit en koelvloeistofbeheer
Slijpen is in wezen een verwijderingsproces met hoge energie dat aanzienlijke slijpwarmte genereert. Bij precisieslijpapparatuur is thermische vervorming een ‘verborgen moordenaar’ die tot maatafwijkingen leidt.
Technische details: Koelvloeistof koelt niet alleen het oppervlak af, maar spoelt ook slijpresten weg en voorkomt verstopping van de wielen. Een koelsysteem met constante temperatuur wordt aanbevolen om ervoor te zorgen dat de temperatuur van het koelmiddel synchroon fluctueert met de temperatuur van het machinebed. Tegelijkertijd moet de hoek van het koelmiddelmondstuk precies gericht zijn op het "wigvormige gebied" van de maalzone om de warmte-uitwisseling te maximaliseren.
Waarde: Een goed beheer van de thermische balans controleert effectief de radiale thermische uitzetting van het werkstuk, waardoor de maatconsistentie binnen minimale toleranties blijft tijdens de continue bewerking van een batch onderdelen.
3. Fysieke gegevens en integriteit van het middengat
Voor CNC rondslijpmachines bij gebruik van centrale steunen is het centrale gat van het werkstuk het geometrische rotatiereferentiepunt.
Technische details: Vóór het klemmen moeten de middengaten aan beide uiteinden van het werkstuk grondig worden geïnspecteerd op deuken, oxidehuid of spanen. Het wordt aanbevolen om zeer nauwkeurige grondcentra te gebruiken en een speciaal hogedrukvet op de contactoppervlakken aan te brengen. Als het middengat een geometrische fout van 0,01 mm heeft, kan de fout die wordt weerspiegeld in de ronding van het werkstuk na rotatievergroting exponentieel toenemen.
Waarde: Het garanderen van de netheid en rondheid van de referentiepositie is van fundamenteel belang voor het bereiken van bewerkingen met hoge coaxialiteit en hoge rondheid, en is ook een voorwaarde voor het maximaliseren van de herhaalbaarheid van het CNC-systeem.
Veiligheidsmaatregelen: Bij het bedienen van geautomatiseerde slijpapparatuur moeten geschikte beschermende uitrustingen worden gedragen. Het is ten strengste verboden om de veiligheidsdeur te openen terwijl de slijpschijf met hoge snelheid draait, en de slijpschijf moet regelmatig op scheuren worden gecontroleerd om het risico op explosie bij hoge snelheid te voorkomen.
Vaardig gebruik van CNC-rondslijpmachines vereist niet alleen inzicht in softwareprogrammering, maar ook gevoeligheid voor mechanische assemblage- en procesparameters.


