 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
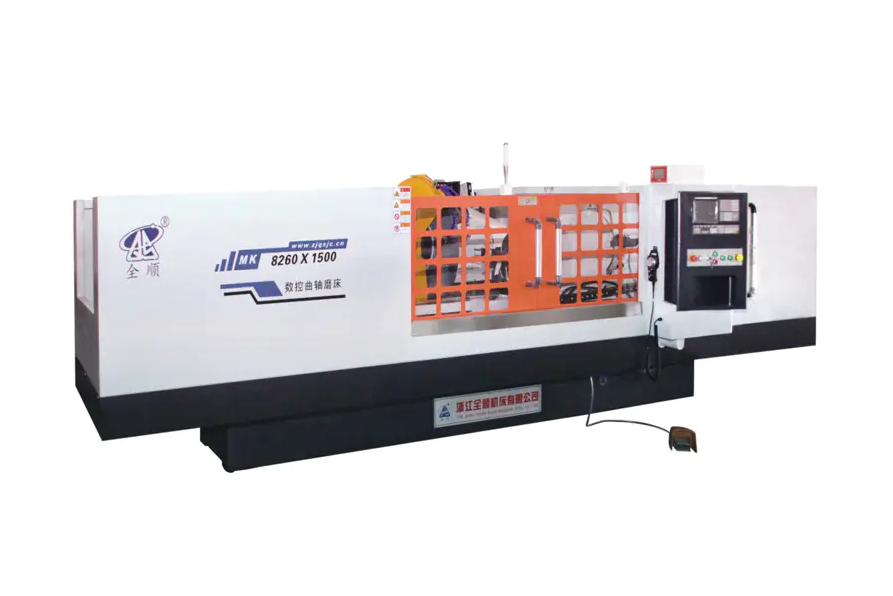
Het evalueren van de precisie en herhaalbaarheid van een CNC-krukasslijper vereist een systematische meting van maatnauwkeurigheid, geometrische toleranties en procesconsistentie over meerdere bewerkingscycli. De kernbenadering combineert sonderen op de machine, CMM-verificatie (Coördinaat Meten Machine) en statistische procescontrole (SPC)-analyse. Een goed gekalibreerde CNC-krukasslijpmachine zou dit moeten bereiken rondheid binnen ±0,001 mm , diametertolerantie binnen ±0,002 mm en een Cpk-waarde van 1,33 of hoger als productierijp te worden beschouwd.
Het evaluatieproces is geen eenmalige controle; het is een gestructureerd protocol dat machinekwalificatie, werkstukinspectie en capaciteitsanalyse op de lange termijn omvat.
Belangrijke precisiestatistieken voor CNC-krukasslijpen
Voordat u een test uitvoert, is het essentieel om te definiëren welke parameters "precisie" vormen voor een krukasslijpmachine. Deze statistieken hebben een directe invloed op de motorprestaties en de levensduur van de componenten.
- Tolerantie van de tijdschriftdiameter: Typisch ±0,002–0,005 mm voor hoogwaardige krukassen.
- Rondheid (Circulariteit): Moet binnen 0,001–0,003 mm liggen voor hoofd- en pentappen.
- Cilindriiteit: Meet tapsheid en tonafwijking langs de lengte van de astap, doorgaans ≤0,002 mm.
- Oppervlakteruwheid (Ra): Doel Ra ≤ 0,4 µm voor lagercontactoppervlakken.
- Nauwkeurigheid van het pinjournaal: Afwijking van het pincentrum ten opzichte van de hoofdas, meestal ≤0,005 mm.
- Hoekpositionering van pin-dagboeken: Cruciaal voor de motortiming; De hoekfout mag niet groter zijn dan ±0,05°.
Deze statistieken vormen de meetblauwdruk. Elk evaluatieprotocol moet voor elk evaluatieprotocol het juiste instrument en de juiste methode gebruiken.
Machinekwalificatie: het startpunt
Voordat het slijpen van het werkstuk begint, moet de machine zelf worden geverifieerd door middel van geometrische en dynamische kwalificatietests. Deze tests stellen vast of de mechanische structuur van de machine de geclaimde toleranties kan ondersteunen.
Geometrische nauwkeurigheidstests
Gebruik een laserinterferometer of precisiekogelstang om het volgende te controleren:
- Rechtheid van de dwarsas van de slijpschijfkop (X-as): doel ≤ 0,002 mm/300 mm
- Parallelliteit tussen de as van de wielspindel en de as van de werkkop/losse kop: ≤ 0,003 mm/500 mm
- Slingering van de slijpschijfspindel: ≤ 0,001 mm
- Spilloop werkkop: ≤ 0,002 mm
Beoordeling van thermische stabiliteit
Thermische drift is een belangrijke bron van maatfouten bij CNC-slijpen. Laat de machine minimaal op bedrijfstemperatuur draaien 60–90 minuten voordat u precisiemetingen uitvoert. Meet de thermische verplaatsing aan de slijpspindel met behulp van een capacitieve sensor met tussenpozen van 15 minuten. Een stabiele machine zou moeten vertonen minder dan 0,003 mm thermische drift na het opwarmen.
Meten op de machine: realtime precisiecontrole
Modern CNC-krukasslijpers Integreer in-proces meetsystemen die tijdens het slijpen continu de diameter van het werkstuk meten. Deze actieve feedbacklus is de meest directe methode voor het regelen van de maatprecisie.
Om de effectiviteit van de meter op de machine te evalueren:
- Slijp een testtap tot een nominale diameter en noteer de meterwaarde bij het uitvallen van de vonk.
- Verwijder het werkstuk en meet dezelfde tap met een gekalibreerde luchtmeter of CMM.
- Bereken het verschil tussen de uitlezing op de machine en de offline meting.
- Herhaal dit voor 10 opeenvolgende delen om de correlatiefout van de meter vast te stellen.
Een goed functionerende in-procesmeter moet correleren met de CMM-resultaten daarbinnen ±0,001 mm . Afwijkingen daarbuiten duiden op slijtage van de meter, montageproblemen of vervuiling van de koelvloeistof.
Inspectie na het proces met CMM en rondheidstester
Metingen buiten de machine leveren de meest objectieve gegevens voor nauwkeurige evaluatie. Twee instrumenten zijn onmisbaar:
Coördinatenmeetmachine (CMM)
CMM-inspectie legt diameter, cilindriciteit en worpnauwkeurigheid vast. Voor krukasevaluatie verdient een scannende taster de voorkeur boven een schakelende taster, omdat deze honderden punten per astap verzamelt, wat statistisch robuuste gegevens oplevert. Meet minimaal 3 dwarsdoorsneden per tijdschrift (beide uiteinden en midden) met minimaal 36 punten per doorsnede .
Rondheid/vormtester
Een speciale rondheidstester (type Taylor Hobson of gelijkwaardig) biedt een veel hogere resolutie voor rondheid en oppervlaktegolving dan een CMM. Het maakt gebruik van een precisiespindel met hoekonzekerheid hieronder 0,01 boogseconden . Dit instrument is essentieel voor het evalueren van:
- Rondheidsfout volgens ISO 12181
- Lobing (oneven harmonische fouten veroorzaakt door centerloze opspanning)
- Golving (middenruimtelijke frequentiefouten gekoppeld aan wielgeratel)
Herhaalbaarheidstesten: de R&R- en SPC-benadering
Herhaalbaarheid gaat niet slechts over één goed onderdeel – het gaat over consistente output gedurende een productierun . Twee gestructureerde methoden definiëren deze mogelijkheid:
Herhaalbaarheid en reproduceerbaarheid van meter (meter R&R)
In dit onderzoek wordt de variatie in het meetsysteem gescheiden van de daadwerkelijke onderdeelvariatie. Werkwijze:
- Selecteer 10 krukastappen die het verwachte diameterbereik bestrijken.
- Laat 2 à 3 operators elk alle 10 onderdelen meten, elk 3 keer, in willekeurige volgorde.
- Bereken %GRR = (meter R&R-variatie / totale variatie) × 100.
Acceptatiecriteria: %GRR ≤ 10% is uitstekend; 10–30% is marginaal; boven de 30% vereist corrigerende maatregelen voordat productiegegevens kunnen worden vertrouwd.
Statistische procescontrole (SPC) en procesmogelijkheden
Maal minimaal 25-30 opeenvolgende krukassen onder gecontroleerde omstandigheden en noteer voor elk onderdeel de diameter van de hoofdtap. Zet de gegevens in een X-bar- en R-controlediagram en bereken vervolgens:
- Cp (procescapaciteit): Maatregelen spreiden zich uit ten opzichte van tolerantie. Doel-Cp ≥ 1,67.
- Cpk (procescapaciteitsindex): Accounts voor procescentrering. Doel Cpk ≥ 1,33 voor standaardproductie; ≥ 1,67 voor kritische tijdschriften.
- Standaardafwijking (σ): Moet minder dan 1/6 van de bilaterale tolerantie zijn.
Evaluatieoverzicht: statistieken en acceptatiedrempels
| Parameter | Meetmethode | Acceptatiedrempel |
|---|---|---|
| Tijdschriftdiameter | CMM / Luchtmeter | ±0,002 mm |
| Rondheid | Rondheid Tester | ≤ 0,001 mm |
| Cilindriiteit | CMM-scannen | ≤ 0,002 mm |
| Oppervlakteruwheid Ra | Neem contact op met profielmeter | ≤ 0,4 µm |
| Nauwkeurigheid van de pinworp | CMM | ≤ 0,005 mm |
| Hoekige pinpositie | CMM / roterende encoder | ≤ ±0,05° |
| Procescapaciteit (Cpk) | SPC-analyse | ≥ 1,33 |
| Spoor R&R (%) | Spoor R&R Studie | ≤ 10% |
| Correlatie van meters op de machine | versus CMM offline | ± 0,001 mm |
Veelvoorkomende bronnen van precisieverlies en hoe u deze kunt identificeren
Wanneer de evaluatieresultaten buiten de bovenstaande drempelwaarden vallen, moet de hoofdoorzaak systematisch worden opgespoord. De meest voorkomende bronnen van verminderde precisie in CNC-krukasslijpers omvatten:
- Onbalans van wielen of fouten bij het aankleden: Veroorzaakt trillingen die zichtbaar zijn in rondheidsprofielen als hoogfrequente lobvorming. Oplossing: het wiel opnieuw balanceren en opnieuw afwerken met fijner lood.
- Slijtage van werkkop- of losse koplagers: Dit wordt weergegeven als een grotere slingering op het roterende werkstuk. Detecteerbaar met een nauwkeurige meetklok op de spilneus.
- Thermische groei tijdens lange productieruns: Geïdentificeerd door trending van CMM-gegevens in de loop van de tijd: als de diameter geleidelijk in één richting afwijkt, is thermische compensatie of een opwarmcyclus nodig.
- Inconsistentie in armatuur of klemming: Resultaten in part-to-part variatie in werpnauwkeurigheid. Controleer met consistente klemkracht met behulp van een momentsleutel en herhaal de meting.
- Interpolatiefout CNC-controller: Manifesteert zich als hoekpositiefouten in pin-tijdschriften. Controleer dit door de resolutie van de C-as-encoder en de instellingen voor spelingcompensatie te controleren.
Het opstellen van een periodiek herevaluatieschema
Een eenmalige kwalificatie is niet voldoende voor productiegarantie op de lange termijn. Precisie-evaluatie moet een gefaseerd schema volgen:
- Elke productieploeg: Controleer de correlatie van de meter tijdens het proces met behulp van een referentie-masterringmeter. Controleer het eerste en laatste deel van de run met CMM.
- Wekelijks: Voer een 10-delig SPC-monster uit en bereken Cpk opnieuw. Inspecteer de staat van het wiel en de slijtage van het africhtgereedschap.
- Maandelijks: Voer een volledige geometrische nauwkeurigheidsaudit uit met behulp van laserinterferometer- en ballbar-tests.
- Jaarlijks of na groot onderhoud: Volledige herkwalificatie van de machine, inclusief thermische stabiliteit, spilslingering en R&R-onderzoek.
Trendanalyse op basis van deze periodieke controles maakt proactief onderhoud mogelijk voordat de nauwkeurigheid onder de specificaties daalt, waardoor de uitvalpercentages en ongeplande downtime aanzienlijk worden verminderd.


