 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
Direct antwoord
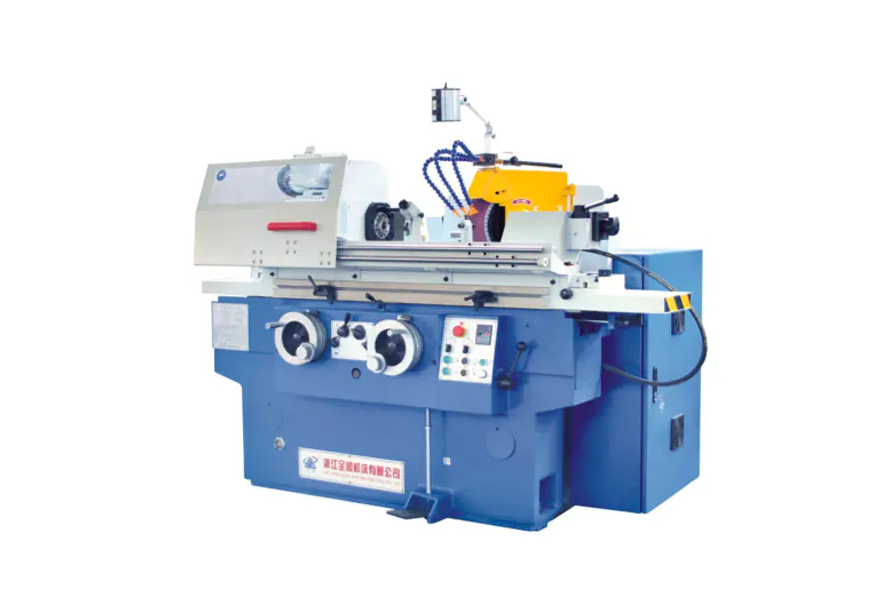
A slijpmachine werkt door een schuurwiel met hoge snelheid tegen een werkstuk te draaien om materiaal door schuren te verwijderen, waardoor het oppervlak wordt gevormd tot nauwkeurige maattoleranties. De schuurkorrels van de schijf fungeren als duizenden micro-snijkantjes, die bij elke beweging kleine stukjes materiaal afscheren.
Kernmechanisme
De natuurkunde achter materiaalverwijdering
Aan de basis zet een slijpmachine rotatie-energie om in schurende snijwerking. De slijpschijf draait met oppervlaktesnelheden die doorgaans tussen de 20 en 45 m/s , met gecontroleerde kracht tegen het werkstuk drukkend. Elke schuurkorrel – meestal aluminiumoxide, siliciumcarbide of kubisch boornitride (CBN) – fungeert als een enkelpunts snijgereedschap dat op microscopische schaal werkt.
Wanneer een korrel in contact komt met het werkstuk, gebeuren er drie dingen achter elkaar:
- Elastische vervorming — de korrel drukt het oppervlak samen voordat het snijden begint
- Kunststof ploegen — materiaal wordt zijwaarts geduwd, waardoor ribbels ontstaan
- Chipvorming — de korrel scheurt een microchip los van het basismateriaal
Dit proces herhaalt zich miljoenen keren per minuut over het hele wielvlak, waardoor de karakteristieke gladde afwerking ontstaat waar het slijpen om bekend staat. Oppervlakteruwheidswaarden van Ra 0,1 tot 1,6 micrometer worden routinematig bereikt – fijner dan welke draai- of freesbewerking dan ook.
45 m/s
Typische maximale snelheid van het wieloppervlak
Ra 0,1 μm
Haalbare oppervlakteruwheid
0,001 mm
Dimensionaal tolerantiebereik
Anatomie
Belangrijkste componenten en wat ze doen
Slijpschijf
Het snijgereedschap. Samengesteld uit aan elkaar gebonden schuurkorrels (verglaasde, harsachtige of rubberen bindingen). De wielkwaliteit (hardheid) en structuur (korrelafstand) worden geselecteerd op basis van materiaal- en afwerkingsvereisten.
Wielkop / spindel
Bevat de spilmotor en lagers die het wiel draaien. De stijfheid van de spindel is van cruciaal belang; zelfs een slingering van 0,001 mm veroorzaakt trillingen op het afgewerkte oppervlak.
Werktafel
Houdt het werkstuk vast en beweegt het. Op oppervlakteslijpmachines beweegt de tafel heen en weer (heen en weer) of draait. Op cilindrische slijpmachines beweegt de tafel langs de Z-as terwijl het werkstuk draait.
Dressoir
Een gereedschap met een diamantpunt dat de slijpschijf periodiek opnieuw slijpt door afgestompte korrels af te breken en de geometrie van de schijf te herstellen. Zonder dressing neemt de maalefficiëntie sterk af en neemt de oppervlaktekwaliteit af.
Koelsysteem
Levert snijvloeistof (in water oplosbare olie of synthetisch koelmiddel) met een stroomsnelheid van 20 tot 100 l/min naar de maalzone. Koelmiddel vermindert de hitte (temperaturen in de slijpzone kunnen plaatselijk boven de 1000 graden Celsius uitkomen), spoelt het spanen weg en smeert de snede.
Voedingsmechanisme
Regelt hoe diep de schijf in het werkstuk grijpt (invoer / snedediepte). Precisietoevoermechanismen kunnen worden opgelost in stappen van 0,001 mm, waardoor de verwijdering van micromateriaal mogelijk wordt gemaakt, waardoor slijpen zich onderscheidt van ruwere snijprocessen.
Machinetypen
Belangrijkste typen en hun werkingsprincipes
Verschillende geometrieën vereisen fundamenteel verschillende machineconfiguraties. Hieronder staan de vier meest voorkomende typen die worden gebruikt in de industriële productie:
| Machinetype | Werkstukbeweging | Wiel beweging | Typische tolerantie | Gemeenschappelijke toepassing |
| Oppervlakteslijper | Heen en weer bewegende of roterende tafel | Roteert, aanvoer per doorgang | /- 0,005 mm | Platte platen, mallen, gereedschappen |
| Cilindrische slijpmachine | Roteert tussen middelpunten | Roteert, beweegt axiaal | /- 0,002 mm | Assen, pennen, rollen |
| Centerloze slijpmachine | Doorgevoerd door regelwiel | Slijpschijf regelwiel | /- 0,001 mm | Staven, buizen, onderdelen met een groot volume |
| Interne slijper | Roteert (of wordt stil gehouden) | Klein wiel draait in de boring | /- 0,003 mm | Lagerringen, hydraulische cilinders |
Diepe duik
Hoe centerloos slijpen een uitzonderlijke doorvoer bereikt
Centerloos slijpen is de meest productieve vorm van rondslijpen, omdat het opspannen van onderdelen volledig overbodig wordt. Het werkstuk rust op een mes tussen twee wielen:
- Slijpschijf (groot, hoge snelheid) doet het eigenlijke snijden met snelheden tot 60 m/s
- Regelwiel (kleiner, 1 tot 6 graden gekanteld) regelt de rotatiesnelheid van het onderdeel en de axiale voedingssnelheid
Door het regelwiel te kantelen, wordt het onderdeel tegelijkertijd geroteerd en axiaal door de machine geduwd - een methode die "doorvoerslijpen" wordt genoemd. Een productiecentrumloze slijpmachine kan meer dan verwerken 1.000 kleine cilindrische onderdelen per uur zonder dat een operator tussen de onderdelen hoeft te laden/lossen.
Dit maakt centerloos slijpen tot het standaardproces voor componenten met een hoog volume, zoals klepstelen van auto's (toleranties van /- 0,003 mm op een diameter van 6 mm) en lagerrollen.
Procesbeheersing
Kritieke parameters die de slijpprestaties bepalen
De maalresultaten worden bepaald door vier op elkaar inwerkende procesvariabelen. Als u een van deze verkeerd afstemt, ontstaat er een slechte oppervlakteafwerking, een maatfout of thermische schade (verbranding).
Wielsnelheid (Vs)
Een hogere schijfsnelheid betekent dat elke korrel een dunnere spanen verwijdert, waardoor de snijkrachten afnemen en de afwerking verbetert, maar de warmteontwikkeling toeneemt. Om deze reden werken CBN-schijven bij 80 tot 120 m/s bij hogesnelheidsslijpen (HSG).
Werkstuksnelheid (Vw)
Een snellere beweging van het werkstuk verhoogt de materiaalverwijderingssnelheid (MRR), maar verhoogt de spaanbelasting. De snelheidsverhouding Vs/Vw varieert doorgaans van 60:1 tot 120:1 bij precisieslijptoepassingen.
Snijdiepte (ae)
Voor voorbewerkingsgangen mag ae = 0,05 mm worden gebruikt; afwerkingsgangen gebruiken 0,002 tot 0,005 mm. Door vonken uit te schakelen (nul invoer) aan het einde van een cyclus kan de doorbuiging van de machine terugveren, waardoor de maatnauwkeurigheid wordt verbeterd.
Specifiek materiaalverwijderingspercentage (Q'w)
Uitgedrukt in mm3/mm/s is dit de maatstaf voor de productiviteit. Moderne CNC-slijpmachines optimaliseren Q'w in realtime met behulp van vermogensmonitoring om dichtbij de branddrempel te blijven zonder deze te overschrijden.
Gemeenschappelijke uitdaging
Thermische schade: het risico dat elke slijpoperatie moet beheersen
Slijpen genereert intense plaatselijke hitte - tot 1.500 graden Celsius in de contactzone tussen graan en werkstuk in extreme gevallen – slechts microseconden per korrelcontact. Als de warmte niet snel genoeg kan verdwijnen, veroorzaakt dit:
- Slijpen branden — oxidatie van het oppervlak, zichtbaar als blauw/bruine verkleuring, wat wijst op microstructurele veranderingen
- Resterende trekspanning — wat de levensduur van gehard staal dramatisch verkort
- Oppervlak opnieuw verharden of verzachten — het veranderen van het hardheidsprofiel waarvoor de warmtebehandeling bedoeld was
Het voorkomen van thermische schade vereist een combinatie van agressieve toepassing van koelvloeistof (hogedrukspuitmonden van 50 tot 80 bar in sommige lucht- en ruimtevaarttoepassingen), de juiste wielselectie (open structuur voor vrij snijden) en conservatieve materiaalverwijderingssnelheden bij afwerkingsgangen.
Barkhausen-ruisanalyse en röntgendiffractie worden gebruikt in kwaliteitskritische industrieën (lagers, ruimtevaart) om op niet-destructieve wijze te verifiëren dat grondoppervlakken na bewerking vrij zijn van resterende trekspanningen.
Selectiegids
Het juiste schuurmiddel voor het materiaal kiezen
De wielkeuze is de grootste hefboom voor zowel de productiviteit als de oppervlaktekwaliteit. Het verkeerde schuurmiddel presteert niet alleen slecht; het kan het werkstuk verbranden of barsten.
| Schuurtype | Beste voor | Vermijd Aan | Relatieve kosten |
| Aluminiumoxide (Al2O3) | Staal, snelstaal, ferrometalen | Carbide, keramiek | Laag |
| Siliciumcarbide (SiC) | Gietijzer, non-ferro, keramiek, steen | Gehard staal (reageert chemisch) | Laag-Medium |
| Kubisch boornitride (CBN) | Gehard staal (boven 45 HRC), superlegeringen | Zacht staal, aluminium | Hoog |
| Diamant | Carbide, keramiek, glass, composites | Staal (koolstofdiffusie veroorzaakt snelle slijtage) | Zeer hoog |
Moderne technologie
Hoe CNC-besturing de slijpprecisie heeft getransformeerd
Moderne CNC-slijpmachines integreren gesloten feedback die conventionele machines niet kunnen evenaren. Belangrijke technologieën zijn onder meer:
- Meten tijdens het proces — lucht- of contactsondes meten de diameter van het werkstuk terwijl het slijpen actief is, waarbij de invoer automatisch wordt aangepast om de doelafmetingen binnen 0,001 mm te bereiken
- Akoestische emissiesensoren — detecteert het hoogfrequente signaal wanneer de schijf voor het eerst in contact komt met het werkstuk of de dresser, waardoor de tijd voor luchtslijpen wordt geëlimineerd en schijfbreuk wordt gedetecteerd
- Adaptieve voedingssnelheidscontrole — De bewaking van het spilvermogen stuurt gegevens terug naar de CNC om een constante materiaalverwijderingssnelheid te handhaven naarmate het wiel slijt
- Automatische wielbalancering — dynamische balancers in de wielflens corrigeren onbalans in realtime, waardoor trillingen onder de 1 g bij bedrijfssnelheid worden verminderd
Een moderne CNC-cilindrische slijpmachine kan een schachtslijpcyclus in minder dan 90 seconden voltooien met Cpk-waarden boven 1,67 – procescapaciteiten die handmatig slijpen in batchmodus niet kan benaderen.
Praktische begeleiding
Wat operators moeten controleren vóór elke slijpbeurt
Zelfs de beste machine produceert schroot als de controles vóór het gebruik worden overgeslagen. De volgende checklist behandelt de items met de hoogste impact:
- Voer een uit ringtest op de slijpschijf — een heldere metaalachtige toon geeft aan dat er geen scheuren zijn; een doffe plof betekent dat het wiel moet worden weggegooid
- Controleer het wiel RPM-beoordeling overschrijdt het maximale toerental van de spil met een veiligheidsmarge van minimaal 25%
- Controleer koelvloeistof concentratie en stroomsnelheid vóór het starten – aangetaste koelvloeistof veroorzaakt brandwonden, zelfs bij conservatieve parameters
- Kleed het wiel aan bij het begin van elke nieuwe klus of na meer dan 30 minuten inactiviteit om de snijscherpte te herstellen
- Bevestig werkstuk stijfheid van de bevestiging — een werkstuk dat trilt veroorzaakt klappersporen bij frequenties van 500 tot 2.000 Hz, waardoor de oppervlakteafwerking wordt aangetast
- Inspecteer vonkenbeschermer en wielbeschermer — slijpvonken kunnen een afstand van 3 tot 5 meter afleggen, en wielfragmenten op bedrijfssnelheid zijn dodelijke projectielen


