 0086-15068518279 (Chinees)/001-5416026691 (Engels)


 Eng
Wat is een CNC-cilindrische slijpmachine
Een CNC-cilindrische slijpmachine is een metaalsnijgereedschap dat met behulp van een roterend schuurwiel een dunne laag materiaal van het buiten- of binnenoppervlak van een rond werkstuk verwijdert, terwijl het onderdeel zelf tussen de middelpunten of in een spankop draait. De letters CNC staan voor computernumerieke besturing, wat betekent dat de stuurkop, de werktafel en de invoeras allemaal onder programma-instructies bewegen in plaats van handmatige handwielen. Het resultaat is een as, rol, pen of spil met een diametertolerantie die micronniveaus van enkele cijfers kan bereiken en een oppervlakteafwerking die veel gladder is dan draaien of frezen op zichzelf kan opleveren.
Praktisch gezien is deze machine het nabewerkingsstation dat komt na het draaien of harden. Een as wordt eerst op een draaibank opgeruwd, vervolgens met warmte behandeld om de hardheid te verhogen, en ten slotte naar de draaibank gestuurd CNC rondslijpmachine om de diameter en rondheid terug te brengen binnen de krappe cijfers die een tekening vereist. Krukastappers voor auto's, hydraulische cilinderstangen, spindels van werktuigmachines en lagerzittingen zijn bijna altijd slijpwerk omdat alleen draaien niet de ronding of oppervlakteafwerking kan behouden die deze onderdelen nodig hebben als ze eenmaal zijn uitgehard.
Hoe het maalproces in de machine werkt
Zodra een cyclus start, worden er vier bewegingen tegelijkertijd uitgevoerd. Als je deze begrijpt, wordt verklaard waarom de machine zulke fijne toleranties kan handhaven.
1
Rotatie van het wiel - de slijpschijfspindel draait met een vaste omtreksnelheid, gewoonlijk tussen 35 en 45 meter per seconde op de machines die later in dit artikel worden behandeld, zodat de slijpkorrels met een constante snelheid snijden, ongeacht de diameter van het werkstuk.
2
Rotatie van het werkstuk - het onderdeel draait langzaam tussen de middelpunten of in een klauwplaat, meestal enkele tientallen tot enkele honderden omwentelingen per minuut, zodat elk punt op het oppervlak het wiel herhaaldelijk passeert.
3
Tafel doorkruisen - de werktafel schuift het onderdeel heen en weer langs het wielvlak voor lange assen, of blijft gefixeerd voor het in één keer invalslijpen van een korte schouder of groef.
4
Invoercontrole - een servoaangedreven kogelomloopspindel duwt de wielkop in stappen van slechts 0,001 mm naar het onderdeel toe, waardoor een CNC-machine diameters kan vasthouden die een handmatige slijpmachine niet betrouwbaar kan herhalen.
Een afwerkingsgang volgt normaal gesproken op een ruwe passage met een zwaardere invoersnelheid, en vervolgens op een vonkfase waarbij het wiel verschillende passages maakt zonder extra invoer om de machine terug te laten veren en eventueel achtergebleven materiaal te verwijderen. Deze volgorde wordt één keer in het CNC-programma geschreven en op elk onderdeel herhaald. Daarom blijft het slijpen van batches van identieke assen veel consistenter dan onderdelen die met de hand worden bewerkt.
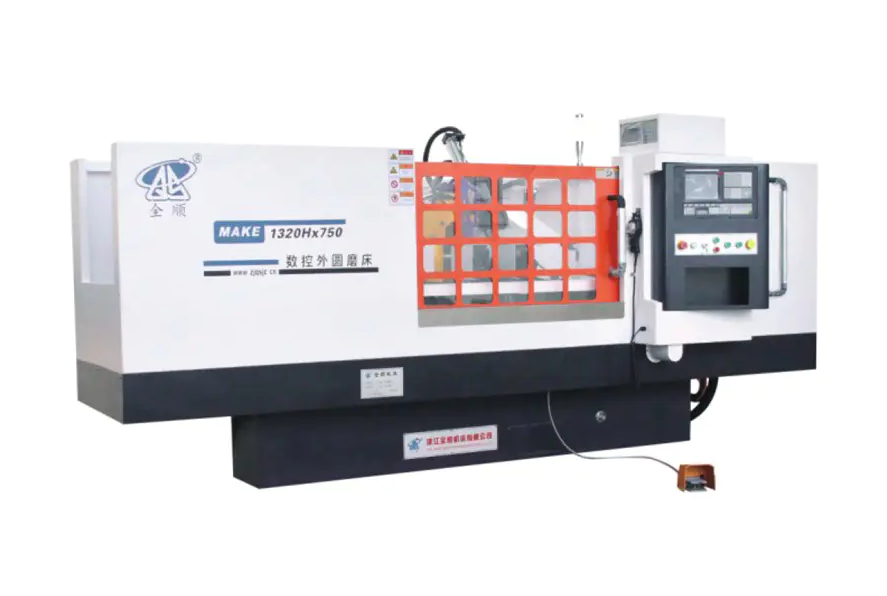
Belangrijkste structurele componenten en waarom ze ertoe doen
Vijf subsystemen bepalen hoe nauwkeurig en hoe duurzaam een slijpmachine over jaren van productie zal zijn. Een koper die machines vergelijkt, moet ze allemaal afzonderlijk bekijken in plaats van een machine alleen op het prijskaartje te beoordelen.
Bed- en basisgieten
Het bed is een gietijzeren structuur uit één stuk die vóór de definitieve bewerking verouderd en spanningsvrij is gemaakt, zodat het niet kromtrekt omdat het snijkrachten en temperatuurschommelingen in de werkplaats door jarenlang gebruik absorbeert. Een zwaarder, goed geribbeld gietstuk dempt trillingen beter, en trillingen zijn de grootste vijand van een fijne oppervlakteafwerking.
Wielkopspindel
De spil draagt de slijpschijf en kan gebruik maken van wentellagers of hydrodynamische en hydrostatische oliefilmlagers. Oliefilmspindels werken koeler bij aanhoudend zwaar snijden en behouden hun rotatienauwkeurigheid langer. Daarom vermelden de modellen met hogere precisie in de onderstaande vergelijkingstabel een verhoogde wielsnelheid van 45 meter per seconde op een dynamische en statische drukspindeloptie.
Lineaire geleidingen en kogelomloopspindels
Precisie lineaire geleidingen in combinatie met voorgespannen kogelomloopspindels, aangedreven door servomotoren met absolute waarde, verwijderen de speling die oudere glijwegontwerpen teisterde, waardoor een minimale programmeerbare invoerstap van ongeveer 0,001 mm ontstaat op de machines waarnaar in dit artikel wordt verwezen.
Kop en losse kop
De middenhoogte beperkt direct de grootste diameter waarmee een as kan draaien zonder het bed te raken. Daarom noemen fabrikanten de middenhoogte als kernspecificatie en niet als een bijzaak. De schacht van de losse kop oefent een constante middendruk uit, zodat een lange, slanke schacht niet klappert of buigt onder de slijpkracht.
CNC-besturings- en gesprekssoftware
Dankzij een conversatie-slijpinterface kan een operator een doeldiameter, lengte en hoeveelheid materiaal invoeren op een leeg scherm, in plaats van dat hij G-code met de hand hoeft te schrijven, wat de insteltijd verkort voor winkels die veel verschillende kleine batches draaien in plaats van maandenlang één herhalend onderdeel.
Vergelijking van specificaties van de MK- en MAK-serie
In de onderstaande tabel staan zeven veel voorkomende configuraties van een werkende productlijn uit de MK- en MAK-serie, zodat de cijfers naast elkaar kunnen worden vergeleken in plaats van één gegevensblad tegelijk te lezen. Alle cijfers zijn door de fabrikant opgegeven technische parameters voor elk model.
| Model | Diameter die moet worden geslepen | Maximale lengte om te gronden | Midden Hoogte | Wielmaat O.D. x B x I.D. | Totaal motorvermogen |
|---|---|---|---|---|---|
| MK1350B | Maximaal 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 tot Phi320 mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 tot 33.075 kW |
| MKE1332B | Phi8 tot Phi320 mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 tot 33.075 kW |
| MAK1320H | Phi8 tot Phi200 mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MAKE1320H | Phi8 tot Phi200 mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MK1320H | Phi8 tot Phi200 mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
| MKE1320H | Phi8 tot Phi200 mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
De omtreksnelheid van het wiel ligt op 38 meter per seconde over het hele bereik , oplopend tot 45 meter per seconde wanneer een dynamische en statische drukspindel is gemonteerd, en het maximale werkstukgewicht varieert van 50 kg op de compacte H-serie tot 1000 kg op de MK1350B. Het lezen van deze tabel naast de onderdeeltekening die voor u ligt, is de snelste manier om een model op de shortlist te zetten, aangezien het diameterbereik en de lengte tussen de middelpunten de meeste opties uitsluiten voordat het vermogen of het spiltype ooit een rol spelen.
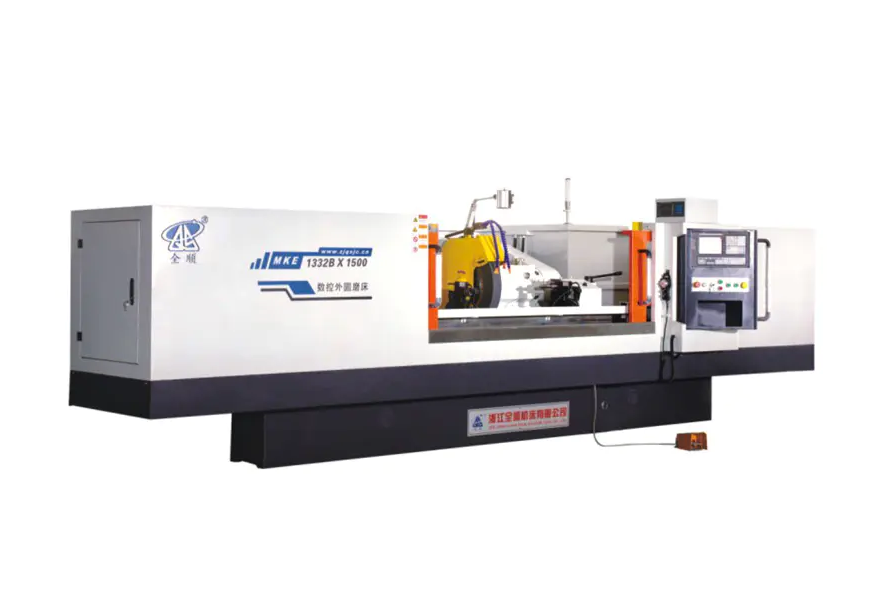
Een model afstemmen op uw werkstukgrootte en batchvolume
Drie vragen beperken een lijn van zeven modellen tot één of twee realistische keuzes voordat er ooit een offerte wordt aangevraagd.
- Wat is de grootste diameter en langste lengte in de onderdeelfamilie. Een winkel die kleine pennen en korte assen met een diameter van minder dan 200 mm en een lengte van 800 mm slijpt, past comfortabel op de MK1320H, MKE1320H, MAK1320H of MAKE1320H, terwijl assen met een diameter tot 320 mm en een lengte van 3000 mm de MK1332B of MKE1332B nodig hebben, en alles met een diameter van 500 mm en een lengte van 4000 mm heeft de MK1350B.
- Hoe zwaar is het zwaarste onderdeel. De middenhoogte en het draagvermogen van het lager houden beide het gewicht van het werkstuk bij, dus een onbewerkte krukas van 900 kg heeft niets te maken met het laden op een machine met een vermogen van 150 kg, zelfs als de diameter technisch gezien zou passen.
- Is het verspanen licht en repetitief, of zwaar en inconsistent. Gesmede of gegoten onbewerkte stukken met ongelijkmatig materiaal profiteren van het extra motorvermogen en de grotere wieldiameter van de MK1332B en MK1350B, terwijl voorgedraaid staafmateriaal met een kleine, gelijkmatige slijptoeslag efficiënt werkt op de machines uit de H-serie met lager vermogen.
Een eenvoudige regel die veel werkplaatsplanners gebruiken, is om de machine zo groot mogelijk te maken dat het grootste onderdeel is dat de komende drie tot vijf jaar wordt verwacht, in plaats van alleen het onderdeel dat er nu voor ligt. Een slijpmachine heeft namelijk een lange levensduur en het achteraf upgraden van de middenhoogte of bedlengte is zelden praktisch.
Industrieën en onderdelen die afhankelijk zijn van deze apparatuur
Cilindrisch slijpen komt overal voor waar een rond onderdeel moet passen in een ander rond onderdeel met een nauwe tolerantie, zodat de toepassingslijst veel verder reikt dan één enkele branche.
| Industrie | Typische onderdelengrond | Typisch tolerantiedoel |
|---|---|---|
| Auto- en motoronderdelen | Krukas- en nokkenastappen, versnellingsbakassen, zuigerpennen | 0,005 mm tot 0,01 mm |
| Hydraulische en pneumatische componenten | Cilinderstangen, plunjers, klepspoelen | 0,005 mm tot 0,02 mm |
| Productie van lagers | Binnen- en buitenlagerringen, rolpennen | 0,002 mm tot 0,008 mm |
| Bouw van werktuigmachines | Spindels, precisie-spindels, geleidingsassen | 0,003 mm tot 0,01 mm |
| Textiel- en drukmachines | Rollen, aandrijfassen, drukcilinders | 0,01 mm tot 0,02 mm |
Lange rol- en cilinderwerk, zoals drukrollen of textielaandrijfassen, is precies de categorie die winkels naar de langere bedopties in de MK1332B- en MK1350B-reeks duwt, aangezien de bedlengte tussen de middelpunten in plaats van de diameter meestal de beperkende specificatie is voor deze onderdelen.
Slijpschijfselectie en snijparameters
De wielkeuze heeft net zoveel invloed op de oppervlakteafwerking en de cyclustijd als de machine zelf, dus het combineren van het juiste schuurmiddel met de juiste invoersnelheid is net zo belangrijk als het kiezen van het juiste model.
Schuurtype per materiaal
- Aluminiumoxide wielen zijn geschikt voor assen van koolstofstaal en gelegeerd staal en dekken het grootste deel van het slijpwerk in de automobiel- en algemene techniek.
- Kubieke boornitrideschijven zijn geschikt voor gehard staal boven 55 HRC en behouden hun vorm veel langer dan conventionele schuurmiddelen bij herhaalde productieruns.
- Siliciumcarbide wielen zijn geschikt voor gietijzer, brons en andere non-ferro of brosse materialen waarbij aluminiumoxide snel zou verglaasen.
Typische snijparameters
Een ruwe slijpgang verwijdert gewoonlijk 0,02 mm tot 0,05 mm radiaal materiaal per gang met een tafelsnelheid die geschikt is voor de wielbreedte, gevolgd door een afwerkingsgang van 0,005 mm tot 0,01 mm per gang, en een vonkuitgangsfase van twee tot vier gangen zonder extra invoer. De koelvloeistofstroom, meestal een in water oplosbare slijpvloeistof, moet continu de contactzone van de schijf en het onderdeel bereiken, omdat de warmteopbouw in dit kleine contactgebied de oorzaak is van slijpbrandwonden en restspanning in het voltooide onderdeel.
Dagelijkse verzorging en preventief onderhoud
Consistente dagelijkse gewoonten zorgen ervoor dat een slijpmachine jarenlang zijn nominale nauwkeurigheid behoudt, in plaats van binnen enkele maanden buiten de tolerantie te raken.
| Interval | Taak |
|---|---|
| Elke dienst | Controleer het niveau en de stroming van de koelvloeistof, maak de geleiders schoon, inspecteer het wiel op spanen of glas |
| Wekelijks | Slijpschijf aflakken, koelvloeistoffilter of magneetafscheider reinigen, smeeroliepeil controleren |
| Maandelijks | Controleer de bedrijfstemperatuur van de spil, inspecteer de kogelomloopspindel en de lineaire geleider op speling, controleer de middenuitlijning |
| Driemaandelijks | Volledige reiniging van de koelmiddeltank, controleer de druk van de losse kop, voer een geometrische nauwkeurigheidscontrole uit met een teststaaf |
De staat van de koelvloeistof verdient speciale aandacht, omdat vuile of uitgeputte koelvloeistof de meest voorkomende oorzaak is van zowel een slechte oppervlakteafwerking als voortijdige wielslijtage, maar het is ook het goedkoopste item op deze lijst om te repareren.
Veelvoorkomende slijpfouten en praktische oplossingen
| Symptoom | Waarschijnlijke oorzaak | Voorgestelde oplossing |
|---|---|---|
| Blauwe of bruine verkleuring van het oppervlak | Slijpbrand door overtollige hitte | Verlaag de invoersnelheid, verhoog de koelvloeistofstroom, dresseer het wiel |
| Golvende gebabbelsporen over de lengte | Onbalans van de spil of losse ondersteuning van de losse kop | Breng het wiel opnieuw in evenwicht, controleer de middendruk en inspecteer de slijtage van de lagers |
| Taps toelopende diameter langs de lengte van het onderdeel | Verkeerd uitgelijnde middelpunten of versleten losse kop | Controleer de middenuitlijning opnieuw met een testindicator en geef de losse kop een onderhoudsbeurt |
| Ruwe of dof uitziende oppervlakteafwerking | Geglazuurd of belast wielvlak | Slijp de schijf vaker af en controleer of de schuurkwaliteit overeenkomt met het materiaal |
Evalueren van kosten, output en terugverdientijd
De aankoopprijs is slechts een deel van het beeld van de eigendomskosten. Een realistische evaluatie weegt minstens vier factoren samen.
- Cyclustijd per onderdeel , wat afhangt van de wielsnelheid, de invoerstapgrootte en hoeveel van het proces geautomatiseerd of handmatig geladen is.
- Stroomverbruik , waarbij het totale motorvermogen in de specificatietabel een startpunt geeft voor het schatten van de elektriciteitskosten per dienst.
- Verbruiksartikelen voor wielen en koelvloeistof , die schaalt met de wieldiameter en hoe agressief ruwe passages de voorraad verwijderen.
- Afval- en herbewerkingspercentage , die een herhaalbaar CNC-invoersysteem doorgaans lager heeft in vergelijking met handmatig slijpen, waardoor de effectieve doorvoer direct wordt verbeterd.
Winkels die een beperkte onderdelenmix met een hoog volume draaien, recupereren de machinekosten doorgaans het snelst door de cyclustijdwinst, terwijl winkels met veel verschillende kleine batches de kosten voornamelijk terugverdienen door een kortere insteltijd door conversatieprogrammering en minder afgedankte onderdelen tijdens de eerste artikelconfiguratie.
Veelgestelde vragen
Welke tolerantie kan een CNC-rondslijpmachine bereiken?
De meeste industriële CNC-cilindrische slijpmachines hebben diametertoleranties tussen 0,005 mm en 0,02 mm bij normale productie, en machines die zijn uitgerust met dynamische en statische drukspindels in combinatie met in-procesmetingen kunnen micron-herhaalbaarheid van één cijfer bereiken bij kritisch lager- of spilwerk.
Wat is het verschil tussen de naamgeving van het MK- en MAK-model.
Binnen deze productfamilie geeft het MK-voorvoegsel de standaard CNC-configuratie voor rondslijpen aan, terwijl het MAK-voorvoegsel een compacte configuratie aangeeft die is gebouwd voor assen met een kleinere diameter, en een toegevoegde E in de modelcode, zoals MKE of MAKE, duidt doorgaans op een verbeterde besturing of aandrijfoptie op diezelfde basismachine.
Hoe vaak moet de slijpschijf worden aangescherpt.
De frequentie van het affrezen hangt af van de materiaalhardheid en de mate van verspaning, maar een praktisch uitgangspunt voor het meeste staalwerk is het affrezen vóór elke nabewerking op kritische diameters en minimaal één keer per ploegendienst voor algemene productieruns, waarbij eerder wordt aangepast als de oppervlakteafwerking of het cyclusgeluid merkbaar veranderen.
Kan één machine zowel korte als lange schachten slijpen.
Ja, op voorwaarde dat de lengte tussen de centra binnen de machinebedclassificatie valt. Daarom worden modellen zoals de MK1332B aangeboden in vijf verschillende bedlengtes van 500 mm tot 3000 mm op dezelfde basismachine, waardoor een winkel de bedlengte kan afstemmen op het typische onderdelenassortiment zonder te betalen voor ongebruikte verplaatsingen.
Welke werkstukgewichtlimieten gelden voor kleinere modellen.
De compacte 1320H-serie die in de vergelijkingstabel wordt vermeld, is geschikt voor een maximaal werkstukgewicht van 50 kg, terwijl de middenklasse MK1332B en MKE1332B tot 150 kg kunnen gaan, en de grotere MK1350B is geschikt voor onderdelen tot 1000 kg. Het afstemmen van het onderdeelgewicht op het juiste model beschermt zowel de middennauwkeurigheid als de levensduur van de lagers.
Betekent een hogere wielomtreksnelheid altijd een snellere cyclustijd?
Niet direct. Een hogere omtreksnelheid, zoals de optie van 45 meter per seconde die beschikbaar is met een dynamische en statische drukspindel, verbetert vooral de consistentie van de oppervlakteafwerking en de levensduur van de schijf bij een gegeven verspaningssnelheid, terwijl de werkelijke cyclustijd ook afhangt van de invoerstap, de snelheid van de tafelbeweging en de hoeveelheid materiaal dat door de ruwe gang wordt verwijderd.


